
Breve Apresentação do Produto: Linha de Montagem Final de Automóveis
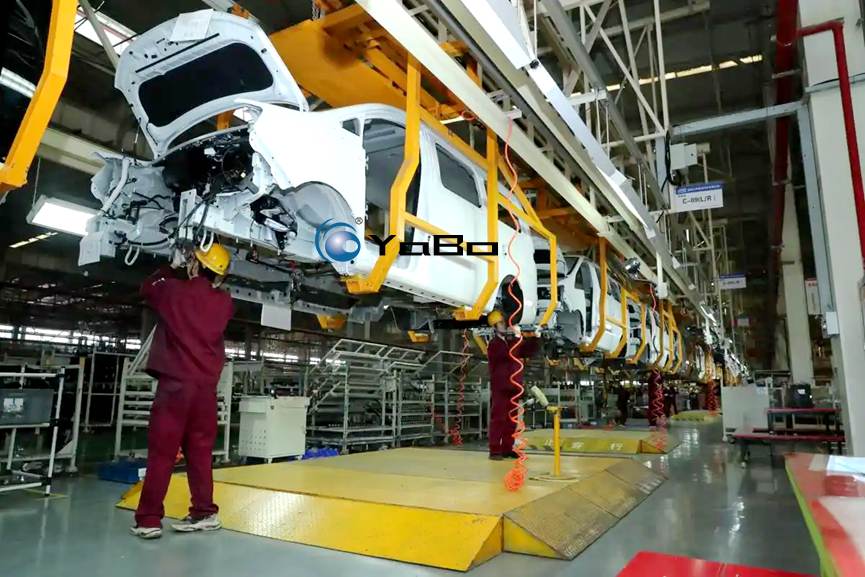
A linha de montagem final de automóveis (General Assembly Line) representa a etapa terminal dos quatro grandes processos de fabricação de veículos (Estamparia, Soldagem, Pintura e Montagem Final). A tarefa central desta linha de produção de automóveis é integrar com alta precisão o conjunto de componentes, que inclui a carroceria pintada, o trem de força, o sistema de chassi, os itens de acabamento interno/externo e a parte elétrica/eletrônica — totalizando dezenas de milhares de peças — seguindo uma lógica de montagem rigorosa, para finalmente entregar um veículo comercializável e totalmente funcional. A imagem ilustra uma cena real de uma linha de produção típica de montagem de automóveis de passeio.
Devido às suas características de design baixo e entre-eixos relativamente fixo, os automóveis de passeio impõem exigências extremamente rigorosas ao desempenho de NVH (Ruído, Vibração e Aspereza) e à vedação do veículo. Consequentemente, a montagem final de automóveis exige padrões elevadíssimos quanto à precisão de montagem do painel de instrumentos (IP), à vedação por aplicação de adesivo do para-brisa e à planaridade do sistema de chassi. Esta solução adota um modo de transporte aéreo, visando proporcionar amplo espaço de trabalho na direção Z (vertical) para a montagem do chassi e operações internas, otimizando a ergonomia. Desde a esteira de transporte aéreo até o sistema de distribuição de materiais no chão de fábrica, toda a linha de montagem de automóveis é organizada em torno da colaboração enxuta de “Homem, Máquina e Material”.
1.1 O Papel Central da Linha de Montagem de Automóveis na Montagem
No sistema de fabricação de veículos, a linha de montagem de automóveis é muito mais do que apenas uma “esteira transportadora”; ela é o esqueleto físico e o centro de despacho do processo de montagem. Compreender o papel central da linha de produção de automóveis na montagem é a chave para avaliar seu valor:
- Desacoplamento de Processos e Garantia de Ritmo (Takt Time Control): Durante a montagem, os tempos de operação de diferentes processos variam naturalmente (por exemplo, a instalação de pneus leva dezenas de segundos, enquanto o casamento do chassi pode levar vários minutos). A linha de montagem de automóveis, por meio da função “acumulativa” (Power & Free), realiza o desacoplamento físico entre os processos. A carroceria pode parar com precisão em estações críticas, enquanto a velocidade da esteira traseira se mantém constante. Esse mecanismo de armazenamento em buffer absorve efetivamente as flutuações do ritmo, garantindo a produção estável de JPH (Jobs Per Hour) em toda a linha e evitando o congestionamento.
- Ergonomia e Otimização de Acessibilidade (Ergonomics & Accessibility): Para um chassi baixo de automóvel, a montagem manual direta é quase impossível de ser realizada com eficiência. As funções de elevação, inclinação e levantamento da linha de montagem de automóveis determinam diretamente a postura de trabalho do operador. Ela ajusta a carroceria pesada ou os módulos do chassi para a altura ergonômica ideal, permitindo que o trabalhador execute apertos de alta precisão com o mínimo de esforço físico, o que é um pré-requisito físico para melhorar a qualidade da montagem e reduzir as taxas de acidentes de trabalho.
- Rastreabilidade da Qualidade e Prevenção de Erros (Quality Traceability): A linha de produção de automóveis é o “trilho” dos dados de qualidade. Ao integrar identificação RFID, chamadas ANDON e interfaces MES, a linha de montagem vincula profundamente o fluxo físico aos fluxos de dados. Cada torque de aperto na estação, volume de fluidos adicionados e resultados de testes elétricos são associados a um código VIN específico. A linha de montagem não é apenas um portador físico da montagem, mas a infraestrutura física para a prova de erros (Poka-Yoke) e o rastreamento completo.
- Base para Modularidade e Fluxo Misto Flexível (Modularity & Flexibility): A produção moderna de automóveis exige que uma única linha de montagem de automóveis seja compatível com múltiplos modelos simultaneamente. A linha de produção de automóveis realiza o agendamento dinâmico de vários modelos por meio de desvios automáticos, mecanismos de transferência e dispositivos de fixação reconfiguráveis. As linhas de pré-montagem (portas, painel de instrumentos) e a linha principal realizam a montagem precisa (Marriage) por meio do controle síncrono da linha de montagem, que é o núcleo de agendamento para a montagem modular.
- Puxão de Materiais e Logística Enxuta (Material Pull System): O ritmo da linha de montagem é o ritmo da distribuição de materiais. O sinal de posição da linha de montagem de automóveis aciona o Kanban, a logística JIT (Just in Time) e JIS (Just in Sequence). O layout das prateleiras de materiais ao lado da linha e o ritmo de entrega dos AGVs são projetados em torno do Takt Time da linha de montagem, garantindo que “onde a linha vai, o material é entregue”, reduzindo drasticamente o estoque ao lado da linha e o risco de erros de montagem.
2. Processo de Montagem Final: Da Carroceria Bruta ao Veículo Completo
Combinado com a cena ilustrada, o layout do processo desta linha de produção de automóveis é altamente representativo. Para atender a um ritmo alto e alta flexibilidade, a linha de montagem de automóveis é dividida minuciosamente nos seis módulos centrais a seguir, cada um dependendo profundamente das funções mencionadas acima da linha de montagem:
2.1 Linha de Acabamento Interno 1: Montagem Básica e Pré-montagem Modular
Após a carroceria ser transferida da oficina de pintura para a linha principal de montagem final, ela entra primeiro na linha de acabamento interno 1. No início da linha de montagem de automóveis, a carroceria passa por uma estação de leitura/gravação RFID para vincular o código VIN, realizando o rastreamento do ciclo de vida completo dos dados.
- Desmontagem e Pré-montagem de Portas: Para melhorar o ritmo da linha principal, as portas são desmontadas imediatamente e enviadas para uma linha de pré-montagem independente. Os operadores da linha principal trabalham nas aberturas amplas, reduzindo significativamente a dificuldade de montagem. Esta operação depende do rastreamento e agendamento síncrono da linha de montagem para as portas e a carroceria.
- Instalação de Chicotes Elétricos e Materiais de Acabamento: Os operadores, em plataformas de trabalho elevatórias, instalam sequencialmente o chicote elétrico do veículo, a manta de isolamento acústico e o carpete. O núcleo do controle de qualidade nesta etapa é a taxa de sucesso dos clipes 3D e a padronização do trajeto dos chicotes; qualquer interferência ou instalação incorreta causará ruídos (problemas de NVH) posteriormente. O transporte estável da linha de montagem garante a estabilidade do operador enquanto trabalha em movimento.
- Painel de Instrumentos (IP) e Para-brisa: O conjunto do IP geralmente pesa dezenas de quilos e requer a assistência de manipuladores de potência para instalação precisa. O para-brisa recebe aplicação automática de adesivo por robô ou manualmente (a largura do cordão de adesivo e a detecção de falhas são pontos críticos de qualidade) e, em seguida, é colocado no lugar. Esta etapa determina diretamente a vedação e a quietude do veículo, e o posicionamento preciso da linha de montagem é o pré-requisito para uma montagem de alta precisão.
2.2 Montagem do Chassi: Estágio Central de Casamento e Conexão do Trem de Força
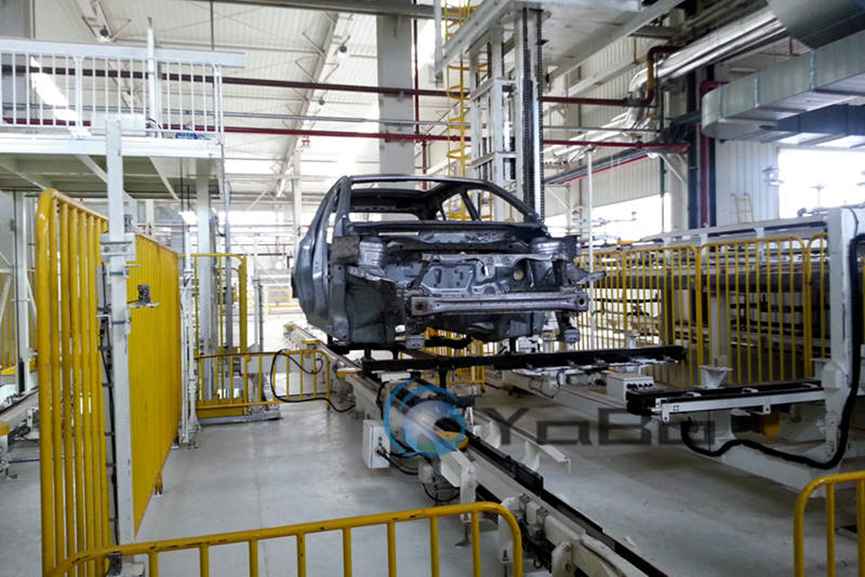
A cena ilustrada é exatamente o estágio de montagem do chassi, o elo central com o maior grau de mecanização e as exigências de precisão mais altas na linha de produção de automóveis. A carroceria é transportada por um transportador aéreo suspensor acumulativo amarelo, com o capô aberto e a estrutura do chassi dianteiro totalmente exposta.
- Lógica de Transporte Acumulativo: A função “acumulativa” deste sistema permite que a carroceria pare com precisão em estações específicas para que os operadores apertem os parafusos críticos do motor e da transmissão, enquanto a esteira traseira continua em movimento. Esta é a manifestação direta da função de “desacoplamento de processos” da linha de montagem, garantindo a estabilidade do Takt Time a nível físico.
- Casamento do Chassi (Marriage): Este é o “momento culminante” do processo de montagem final. Os módulos do chassi, como o conjunto do trem de força (motor + transmissão), o subchassi dianteiro e a caixa de direção, são montados em patins de pré-montagem subterrâneos ou no solo. Em seguida, por meio de equipamentos de elevação, o módulo do chassi é levantado para realizar a alinhamento com pinos guia na carroceria suspensa acima. Considerando o pequeno vão livre do chassi de automóveis de passeio, a plataforma de elevação da linha de montagem ajusta a superfície de trabalho para a altura ergonômica ideal, demonstrando sua função central de “otimização ergonômica”.
- Processo de Aperto com Torque Definido: Pontos de fixação críticos utilizam exclusivamente eixos de aperto servoelétricos (NC Tool) ou ferramentas de torque digital, com aperto síncrono de múltiplos eixos. Os dados de torque e ângulo são enviados em tempo real para o sistema MES, o que é uma aplicação típica da linha de montagem como “portadora de rastreabilidade de qualidade”, realizando o controle de qualidade e a prevenção de erros digital em todo o processo.
2.3 Linha de Acabamento Interno 2: Montagem Final e Ajustes
Após a conclusão do casamento do chassi, a carroceria continua avançando na linha de montagem de automóveis para o estágio de montagem final.
- Abastecimento de Fluidos: Na estação de abastecimento, o equipamento se conecta automaticamente aos bocais de enchimento para abastecer o fluido de freio (geralmente requer abastecimento a vácuo para garantir o ponto de ebulição), líquido arrefecedor, refrigerante e líquido limpador. A precisão de posicionamento de parada da linha de montagem determina diretamente a taxa de sucesso da conexão da pistola de abastecimento.
- Assentos e Pneus: Os assentos são montados de forma síncrona por meio de AGVs ou linhas de patins; os conjuntos de pneus são fixados por parafusadeiras pneumáticas em conjunto com alimentadores automáticos de parafusos. O ritmo de entrega dos AGVs é acionado pelo sinal de ritmo da linha de montagem, refletindo a sinergia do “puxão de materiais”.
- Ajuste das “Quatro Portas e Duas Tampas”: Esta é a etapa que testa a tecnologia de funilaria. Os operadores, em estações de ajuste dedicadas, utilizam calibradores ou equipamentos de medição a laser para realizar microajustes no vão e na diferença de nível das quatro portas (dianteira e traseira) e das duas tampas (capô e porta-malas), garantindo a uniformidade da qualidade estética do veículo. O posicionamento preciso da linha de montagem garante a consistência da referência de ajuste.
2.4 Testes e Depuração Finais (EOL)
Após sair da linha principal, o veículo entra no “centro de exames elétricos e de chão de fábrica” da linha de produção de automóveis. Este estágio não inclui o teste de chuveiro, focando principalmente em bancadas de teste e exames elétricos.
- Exame Elétrico (EOL): Conecta-se o scanner de diagnóstico, lê-se o VIN para ativar as ECUs do veículo, grava-se a configuração do veículo e realiza-se testes de função elétrica em todo o veículo (luzes, limpadores, janelas, painel de instrumentos, etc.).
- Linha de Testes de Desempenho: Passa sequencialmente pelo rolo de ensaio (para testar deslizamento, frenagem, velocímetro), alinhador de rodas (medição 3D a laser), testador de faróis (intensidade luminosa e ângulo) e bancada de derrapagem lateral. Todos os dados são enviados ao MES; apenas após a aprovação o veículo pode avançar para a próxima etapa. O papel da linha de montagem aqui é transportar o veículo ordenadamente para cada estação de teste, garantindo que o ritmo de teste corresponda ao ritmo da montagem final.
2.5 Teste de Vedação por Chuveiro (Processo Crítico Pós-Linha)
O teste de chuveiro é a porta de entrada central para verificar o desempenho de vedação da carroceria após a saída do veículo da linha, e também a manifestação direta da qualidade percebida pelo usuário. No final da linha de montagem de automóveis, há um estágio de inspeção de chuveiro dedicado.
- Estrutura da Câmara de Chuveiro: A câmara de chuveiro é um edifício de aço fechado, com matrizes de bicos de pulverização no teto, laterais e fundo, equipada com sistema de filtragem de água de circulação, bombas d’água e sistema de controle de pressão.
- Parâmetros de Pulverização: Simula condições de tempestade forte. A pressão do bico geralmente é definida entre 0.1~0.3MPa, com intensidade de pulverização de cerca de 25~30mm/min (muito superior a uma tempestade natural), com duração de 3 a 5 minutos. A carroceria passa lentamente pela câmara de chuveiro a uma velocidade de processo (cerca de 2~5 m/min), garantindo que todas as partes recebam água. Esta velocidade é controlada com precisão pelo sistema de transporte da linha de montagem.
- Escopo de Detecção: Foca em cobrir todas as áreas de vedação expostas à água, como as vedações do para-brisa dianteiro/traseiro, as vedações das quatro portas, a calha de drenagem do teto solar e a junção entre a tampa do porta-malas e a carroceria.
- Critérios de Julgamento: O inspetor de qualidade verifica visualmente dentro e fora do veículo; o forro interno, os revestimentos dos pilares A/B/C, o carpete, a parte inferior dos assentos e o compartimento do estepe não devem apresentar qualquer vestígio de água ou umidade. A área de conectores elétricos no compartimento do motor também não deve entrar em contato com água.
- Tratamento de Não Conformidades: Veículos que não passam no teste de chuveiro são direcionados automaticamente pelo sistema ANDON para a área de retrabalho (Rework Area). Após o reajuste das vedações ou reaplicação de adesivo, devem passar por uma nova inspeção 100% até que a vedação atinja o padrão. O design de ramificação para retrabalho da linha de montagem é a chave para lidar com essas exceções.
2.6 Teste de Pista e Inspeção Final
Os veículos que passam no teste de chuveiro são conduzidos por pilotos de teste profissionais até a pista de testes da fábrica para a confirmação final do NVH dinâmico e do desempenho de frenagem. Em seguida, é realizada a inspeção final (PDI), verificando a configuração, abastecendo combustível, imprimindo a placa de parâmetros e, finalmente, saindo da linha para o estoque.
3. Parâmetros Personalizados (Guia de Seleção)
Abaixo estão os parâmetros centrais de personalização com base em uma linha de montagem de automóveis de passeio padrão. Esta solução de linha de produção de automóveis possui alta flexibilidade e pode ser ajustada de acordo com as necessidades de capacidade da fábrica e as condições civis do edifício:
| Categoria de Parâmetro | Especificações Técnicas (Exemplo/Faixa Ajustável) | Descrição |
|---|---|---|
| Ritmo Básico | 30 – 60 JPH (Jobs Per Hour) | O JPH determina diretamente a capacidade da linha. Linhas de passeio geralmente operam entre 40-50 JPH, com Takt Time de cerca de 60-90 segundos. |
| Modelos Aplicáveis | Automóveis de passeio (Sedã/Hatch) | Faixa de entre-eixos: 2500mm – 3000mm; comprimento: 4300mm – 5000mm; compatível com fluxo misto de múltiplos modelos. |
| Sistema de Transporte Aéreo | Transportador Suspensor Acumulativo (Power & Free) | Capacidade de carga do trilho: ≥1000kg/ponto; velocidade: 6-12 m/min (inversor de frequência ajustável); possui função de desvio automático para desacoplamento de processos. |
| Plataforma Elevatória | Plataforma de tesoura pneumática/hidráulica | Curso de elevação: 0-1.5m; capacidade: ≥300kg; equipada com grade antiderrapante, guarda-corpo e dispositivo anti-queda para otimização ergonômica. |
| Ferramentas de Aperto | Eixos de aperto servoelétricos / Parafusadeiras pneumáticas de torque definido | Faixa de torque: 10-200 N.m (seleção conforme especificação do parafuso); suporte a interface IO e interação de dados com MES, com função de prova de erros. |
| Equipamento de Teste de Chuveiro | Câmara de Chuveiro Fechada | Pressão de pulverização: 0.1-0.3MPa; intensidade: ≥25mm/min; bicos em aço inox; equipada com sistema de filtragem de água de circulação. |
| Requisitos de Ar | 0.6 – 0.8 MPa | A oficina requer rede de tubulação de ar comprimido em anel. Os tubos espirais laranjas na imagem são as linhas de ar para ferramentas pneumáticas, exigindo controle de temperatura de ponto de orvalho. |
| Sistema de Controle | PLC + ANDON + MES | Suporta chamadas de estação, gerenciamento de parada de linha, coleta de dados de produção em tempo real e análise de OEE para controle de produção enxuta e rastreabilidade de qualidade. |
| Layout da Oficina | Personalizado conforme necessidade | Requer planejamento integrado dos corredores de distribuição de materiais JIT, áreas de buffer ao lado da linha, área de retrabalho (Rework Area) e comprimento da linha de testes. |
Esta solução de linha de montagem de automóveis, desde o sistema de transporte aéreo até a plataforma de elevação, das ferramentas de torque definido à inspeção de vedação por chuveiro, tem cada detalhe projetado para melhorar a qualidade da montagem final de automóveis e aumentar o OEE da linha. Como esqueleto físico e centro de despacho do processo de montagem, o papel desta linha de produção de automóveis permeia toda a operação. Se você está planejando uma nova fábrica ou reformando uma linha antiga, a lógica de processo e os parâmetros personalizados desta linha de montagem de automóveis servem como uma referência central valiosa.