
Processo de Linha de Montagem Final de Veículos Elétricos
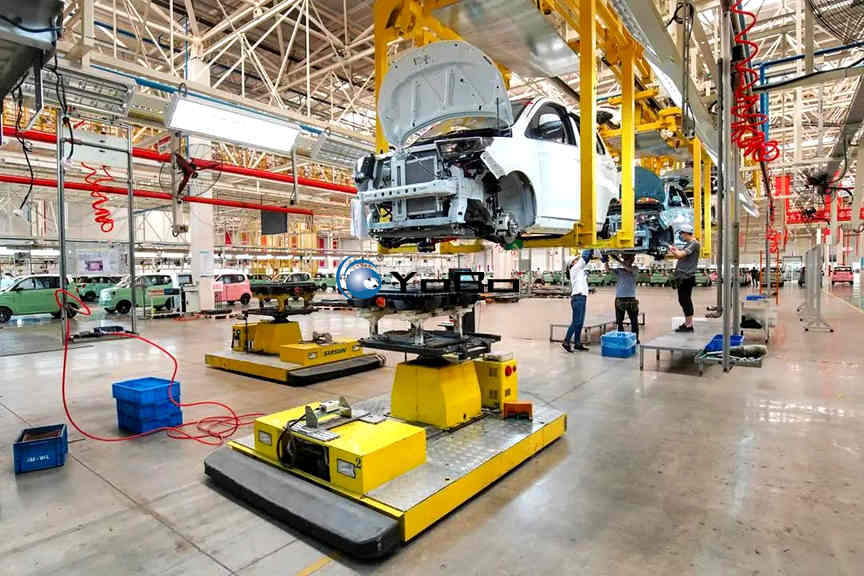
A imagem apresenta a linha de montagem de veículos elétricos, especificamente na etapa de montagem final conhecida como acoplamento do conjunto do chassi. O sistema de produção está instalado em um amplo galpão industrial de estrutura metálica e é utilizado principalmente para a montagem de micro-veículos elétricos de nova energia. Este sistema adota o modo de processo de transporte aéreo suspenso da carroceria e transporte automático de acoplamento do chassi por AGV, diferindo significativamente das formas tradicionais de transporte terrestre por esteira, permitindo a produção contínua de todo o fluxo, desde a entrada da carroceria, passando pelo acoplamento do chassi, montagem de interior e exterior, testes do veículo até a saída do produto final.
1. Sistema de Transporte Aéreo Suspenso
A parte superior da linha é equipada com dispositivos de suspensão acumulativos amarelos, que servem como o principal vetor de transporte da carroceria. O conjunto da carroceria é preso e suspenso no ar pelos dispositivos, avançando ao longo de uma monovia. Ao chegar na estação de acoplamento do chassi, o sistema posiciona a carroceria com precisão e a mantém suspensa, deixando um espaço de trabalho completo abaixo do veículo para facilitar a operação de acoplamento pelos operadores. Os dispositivos podem ajustar os pontos de apoio conforme as dimensões da carroceria, atendendo às necessidades de transporte suspenso de vários modelos de micro-veículos.
2. Sistema de Acoplamento de Chassi por AGV
Os equipamentos amarelos no chão da estação são carrinhos AGV autoguiados com elevação, equipamentos cruciais para o transporte do chassi. As peças relacionadas ao chassi são pré-montadas na estação de submontagem. Componentes como o pacote de baterias de tração, motor de tração, sistema de suspensão, conjunto de freios e subchassi são montados como um módulo de chassi completo e colocados na plataforma elevatória do AGV.
O carrinho AGV navega automaticamente de acordo com o programa predefinido, transportando todo o chassi para baixo da carroceria na estação de acoplamento. Uma vez posicionado, o travamento de localização é concluído, e o mecanismo hidráulico eleva o chassi para alinhar e encaixar com a superfície de referência da carroceria superior.
3. Infraestrutura e Operação de Montagem
As tubulações da estação adotam o layout aéreo. As mangueiras espirais vermelhas de ar comprimido se estendem até a área de trabalho, fornecendo energia para ferramentas pneumáticas, como parafusadeiras. Caixas de transporte de material azuis são colocadas ao redor da estação, armazenando peças padrão, como parafusos de conexão do chassi, juntas de vedação e conectores de chicotes, mantendo os materiais próximos para reduzir a distância percorrida pelos operadores para buscar peças.
Os operadores ficam em plataformas de operação em ambos os lados para realizar as operações de montagem, executando o aperto de parafusos, conexão de tubulações e conectores de chicotes, conectando rigidamente o conjunto do chassi à carroceria para formar um veículo completo.
4. Sequência Completa do Processo
- Montagem de Interior: A carroceria entra primeiro na seção de montagem de interior, onde são instalados painel de instrumentos, chicotes elétricos, acabamentos das portas, assentos, etc.
- Acoplamento do Chassi: A carroceria avança pelos dispositivos de suspensão até a estação de acoplamento. Após o alinhamento, os operadores apertam todos os parafusos de conexão, completam a conexão e fixação das tubulações de freio, tubulações de arrefecimento e chicotes de alta tensão, confirmando que tudo está sem interferência, conexões erradas ou omissões.
- Desacoplamento do AGV: Após a combinação, a plataforma elevatória do AGV desce, o carrinho retorna à área de submontagem para buscar o próximo conjunto de chassi.
- Montagem Final e Testes: O veículo avança para as etapas subsequentes, completando a montagem das rodas, enchimento de fluidos, instalação de para-choques e peças externas. Em seguida, segue para a estação de testes, realizando testes de energização de alta tensão, depuração de funções, alinhamento de 4 rodas e teste de estanqueidade (chuva artificial). Produtos não conformes são retrabalhados na estação; veículos aprovados concluem a linha e entram no fluxo de armazenamento ou embalagem.
5. Flexibilidade de Produção e Controle de Qualidade
Esta linha possui boa flexibilidade de produção, suportando produção em fluxo misto de vários modelos. Ao mudar de modelo, basta atualizar os documentos de instrução de trabalho, modificar o programa de agendamento do AGV e substituir pequenas ferramentas de posicionamento dos dispositivos de suspensão; a estrutura principal não requer grandes reformas civis.
O sistema de agendamento do AGV e o sistema de controle superior da linha estão interligados para sincronizar o ritmo da chegada da carroceria e a entrega do chassi, reduzindo a espera por material e acúmulo de peças. O acoplamento do chassi é uma operação crítica; a estação controla rigorosamente o torque dos parafusos e a qualidade da conexão dos chicotes de alta tensão, e etapas subsequentes estabelecem links de reinspeção para reduzir riscos e garantir a confiabilidade da montagem.