
Introdução ao Processo de Linha de Montagem Geral de Carregadores de Veículos Elétricos
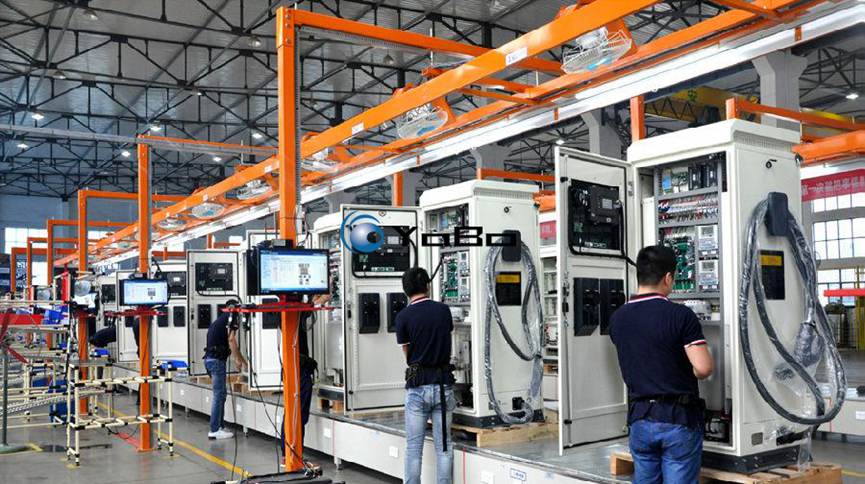
A linha apresentada é destinada à montagem de carregadores rápidos de corrente contínua (CC) integrados de alta potência. O sistema utiliza transporte por esteira de chapas com paletes e abrange todo o fluxo de montagem geral: entrada do gabinete, montagem de componentes, fiação, depuração, envelhecimento sob tensão e inspeção final de saída.
A linha é instalada em galpão de aço estrutural padrão, com estações organizadas de forma linear conforme a sequência de produção. As peças circulam sobre paletes, sob ritmo fixo, reduzindo retrabalho de movimentação e riscos de danos por choque mecânico.
1. Estação de Entrada e Identificação do Gabinete
Após a inspeção de recebimento, os gabinetes são colocados em paletes de ferramentaria dedicados e avançam pela esteira.
- Os paletes registram o modelo em produção e permitem leitura das informações em cada estação.
- Os terminais carregam automaticamente o arquivo de processo, o desenho e a lista de materiais do modelo correspondente.
- Há suporte a produção mista de diferentes potências, sem reforma estrutural da linha.
- Para troca de modelo, atualizam-se os desenhos e listas no terminal e, quando necessário, substituem-se os blocos de fixação da ferramentaria.
2. Pré-Montagem de Componentes e Içamento de Peças Pesadas
As estações seguintes abrangem pré-montagem de dispositivos, instalação de componentes de potência, montagem de chicotes e aperto de fixadores.
- Módulos de potência, transformadores, contatores e capacitores são fixados nas estações correspondentes.
- Guindastes articulados suspensos sobre as estações auxiliam no içamento de peças pesadas, como transformadores e módulos de potência.
- Cada estação possui terminal de exibição com desenho de montagem, sequência de fiação e padrões de torque.
- O uso de equipamentos de içamento reduz riscos ergonômicos e previne danos por queda ou choque durante o manuseio.
3. Montagem de Chicotes de Alta e Baixa Tensão
Esta etapa separa circuitos de alta tensão, relativos à potência, e circuitos de baixa tensão, relativos ao controle e sinais.
- Os operadores executam roteamento de chicotes, fixação de grampos, conexão de terminais e travamento de conectores.
- Todos os parafusos de circuitos de alta tensão são apertados com ferramentas de torque controlado, conforme o valor especificado no procedimento.
- O cabeamento é organizado conforme o padrão de layout, com mangueiras de proteção, abraçadeiras e identificação aplicadas antes da liberação para as etapas seguintes.
- Somente após a conclusão da fiação principal são iniciados os trabalhos de conexão final dos componentes.
4. Depuração Elétrica e Testes de Aceitação
Após a montagem mecânica e a fiação, o gabinete segue para a estação de ensaios com energia.
- Verifica-se resistência de isolamento dos circuitos envolvidos.
- Executam-se ensaios de rigidez dielétrica em circuitos alternados e contínuos, conforme o escopo do teste.
- Calibram-se tensão e corrente de saída do equipamento.
- Testam-se comunicação, proteção contra sobretensão e proteção contra sobrecorrente.
- Quando há não conformidade, o palete é marcado e o equipamento é desviado para a estação de retrabalho; o produto reprovado não avança para a próxima etapa.
- Os resultados de ensaio são arquivados para rastreabilidade de montagem e qualidade.
5. Envelhecimento sob Tensão e Inspeção Final
- Os equipamentos aprovados entram na estação de envelhecimento e operam por período prolongado sob condição simulada de carga.
- O objetivo é identificar falhas ocultas precoces de componentes antes da expedição.
- Na inspeção final, verificam-se aspectos externos do gabinete, vedação de portas, etiquetas de identificação e organização dos cabos.
- Após a aprovação, o equipamento é desligado da linha, embalado e encaminhado ao estoque para expedição.
6. Gestão Operacional da Linha
- A linha possui zonas de amortecimento para absorver diferenças de tempo entre estações e evitar paralisação total por eventos localizados.
- As operações de alta tensão e ensaios elétricos seguem requisitos de segurança aplicáveis à fabricação de equipamentos elétricos.
- A divisão do trabalho em estações padronizadas contribui para a consistência da montagem em produção seriada.
- Do início da entrada do gabinete até a saída do produto acabado, a linha executa a maior parte das atividades de montagem e verificação, de modo que o equipamento final possua condições de atendimento aos requisitos de expedição.